Купити філамент і отримати якісний результат — це не одне і те саме. Між цими двома речами стоїть питання яке більшість новачків ігнорують: а як взагалі зрозуміти що матеріал хороший? Виробники пишуть на упаковці що завгодно, ціна не завжди відповідає якості, а перевірити філамент “на вигляд” вміють далеко не всі.
Насправді є кілька простих ознак за якими можна оцінити якість матеріалу ще до того як він потрапить у принтер. І кілька сигналів які говорять що щось пішло не так вже під час друку. Розберемо по порядку.
Упаковка: перше на що варто звернути увагу
Якісний філамент для 3D принтера завжди запакований герметично. Це не маркетинговий хід а необхідність: більшість матеріалів — PLA, PETG, Nylon — активно вбирають вологу з повітря. Відкрита або погано запакована котушка за кілька днів у вологому приміщенні стане непридатною для нормального друку.
Що має бути в упаковці хорошого філаменту:
- герметичний пакет або вакуумна упаковка
- пакетик силікагелю всередині — осушувач який поглинає залишкову вологу
- дата виробництва або партії
- рекомендовані температури друку для конкретної партії
Якщо котушка прийшла в незапаяному пакеті або взагалі без пакету — це сигнал що виробник або продавець не дбає про умови зберігання. Матеріал міг набрати вологу ще до того як потрапив до вас.
Зовнішній вигляд нитки
Якісна нитка філаменту рівна, однорідна по кольору і без видимих дефектів по всій довжині. Подивіться на кілька метрів нитки — вона має виглядати однаково від початку до кінця котушки.
Що говорить про проблему:
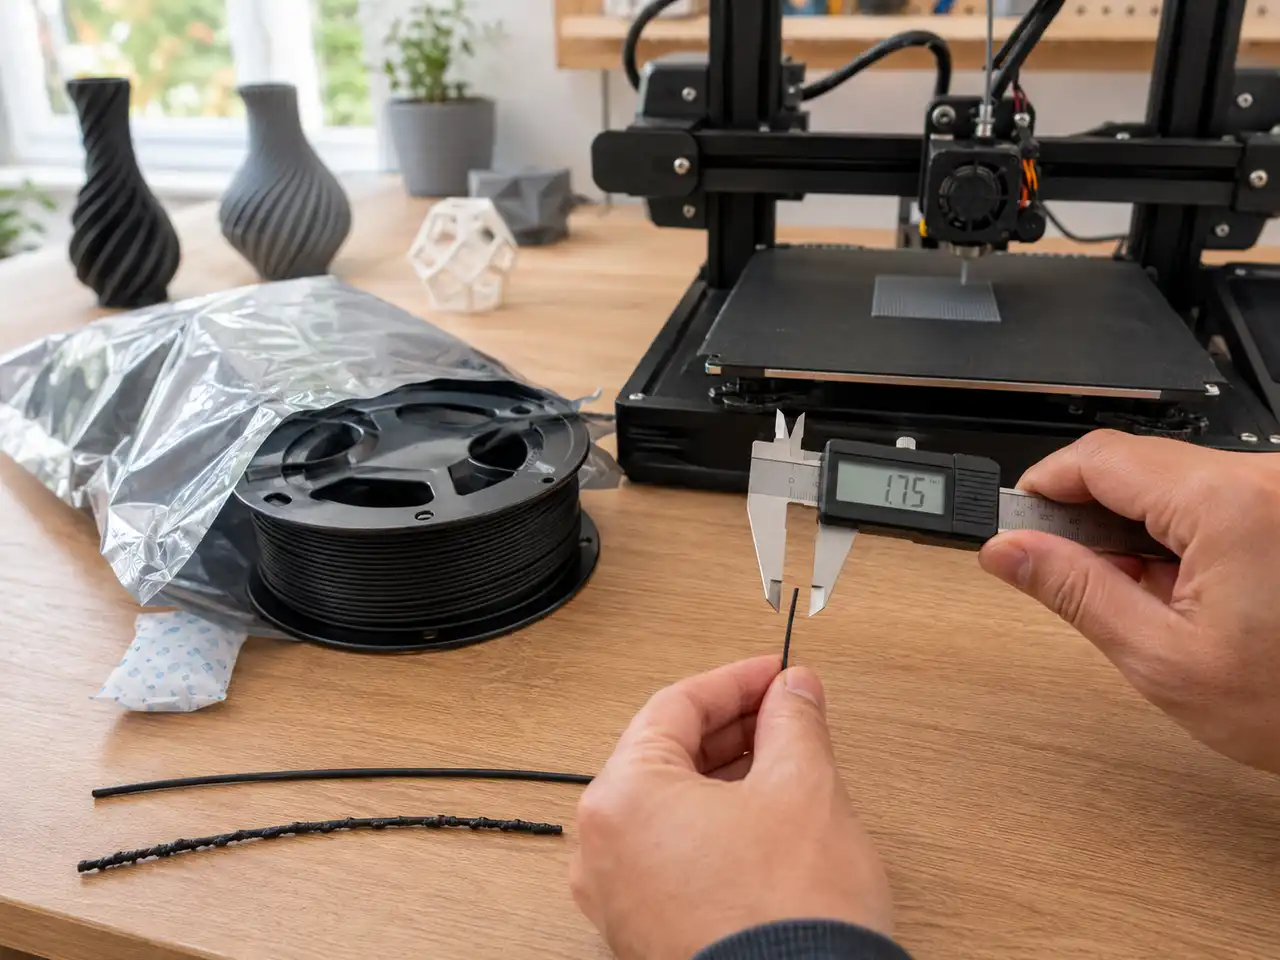
- Нерівномірний діаметр — нитка то товстіша то тонша. Це найчастіша ознака дешевого матеріалу. Нерівномірний діаметр означає нерівномірну подачу в екструдері і як наслідок — нерівну поверхню виробу
- Бульбашки або включення — маленькі здуття або темні плями всередині нитки. Можуть свідчити про порушення технології виробництва або забруднення матеріалу
- Матова поверхня у матеріалу який має бути глянцевим — PLA і PETG мають легкий блиск. Якщо нитка виглядає матовою і “пудровою” — найімовірніше вона відсиріла
- Тріщини або розшарування — нитка крихка і ламається при згинанні. Особливо характерно для відсирілого PLA або матеріалу що зберігався при низькій температурі
Допуск діаметру: цифра яка важлива
Стандартний діаметр філаменту для більшості принтерів — 1.75 мм. Але реальний діаметр завжди трохи відрізняється від номінального. Питання в тому наскільки.
Хороший виробник вказує допуск на упаковці: зазвичай це ±0.02 мм або ±0.03 мм. Це означає що реальний діаметр нитки коливається в межах 1.73–1.77 мм. При такому допуску принтер подає матеріал рівномірно і результат друку передбачуваний.
Якщо на упаковці не вказано допуск або він більший за ±0.05 мм — якість матеріалу під питанням. Деякі виробники взагалі не контролюють цей параметр, і діаметр може “гуляти” від 1.65 до 1.85 мм в межах однієї котушки.
Якщо є штангенциркуль — виміряйте діаметр в кількох місцях по котушці. Різниця між вимірюваннями не повинна перевищувати 0.05 мм.
Як зрозуміти що філамент відсирів
Вологий філамент — одна з найпоширеніших причин проблем з друком. Матеріал може відсиріти якщо зберігався у відкритому вигляді або в умовах підвищеної вологості. Розпізнати це можна ще до початку друку і в процесі.
До друку:
- Нитка PLA стає крихкою і легко ламається при згинанні — суха нитка гнеться без зламу
- На поверхні нитки видно матовий або “пудровий” наліт
- При нагріванні нитки запальничкою чути характерне шипіння
Під час друку:
- Характерний тріск або шипіння при виході матеріалу з сопла — пара від вологи “вистрілює”
- Пухирці і нерівності на поверхні виробу
- Велика кількість тонких ниток між елементами моделі навіть при правильних налаштуваннях ретракту
- Нерівний потік матеріалу — екструзія переривається або нитка виходить нерівномірно
Якщо виявили що матеріал відсирів — не поспішайте викидати. Більшість філаментів можна висушити: PLA при 45–50°C протягом 4–6 годин, PETG при 60–65°C той самий час. Для цього підходить харчовий дегідратор або спеціальна сушарка для філаменту.
Тест перший шар: найпростіша перевірка
Є простий спосіб оцінити якість нового філаменту — надрукувати невеликий тестовий квадрат 50×50 мм і подивитись на перший шар. Хороший матеріал зі стабільним діаметром дає рівний перший шар без пропусків, нерівностей або надлишку матеріалу в окремих місцях.
Якщо перший шар виглядає нерівно — є ямки, горбки або пропуски — при правильно відкаліброваному принтері це сигнал що діаметр нитки нестабільний. Такий матеріал дасть погану якість поверхні і на решті друку.
На що ще звертати увагу при покупці
Кілька практичних порад для тих хто вибирає філамент для 3D принтера вперше або хоче уникнути розчарувань:
- Купуйте у спеціалізованих магазинах — там матеріали зберігаються в правильних умовах і є контроль якості. На маркетплейсах від незнайомих продавців є ризик отримати відсирілий або неякісний матеріал
- Перевіряйте рекомендовані температури — хороший виробник вказує конкретний діапазон для своєї партії, а не просто “190–220°C” як у всіх. Різні партії одного матеріалу можуть потребувати різних температур
- Зберігайте правильно — після відкриття котушку варто тримати в герметичному контейнері або пакеті з силікагелем. Відкрита котушка за тиждень у звичайній кімнаті набирає достатньо вологи щоб погіршити якість друку
- Не купуйте одразу багато нового бренду — спочатку одна котушка для тесту. Якщо результат задовільний — тоді більший запас
Висновок
Якість філаменту — це не абстрактне поняття а набір конкретних параметрів які можна перевірити. Герметична упаковка з силікагелем, рівна нитка без видимих дефектів, вказаний допуск діаметру ±0.02–0.03 мм і правильні умови зберігання — ось що відрізняє хороший матеріал від дешевого аналога. Перший шар надрукований рівно і без пропусків підтвердить що вибір правильний.
Матеріал підготовлений командою Epic3D — магазину унікальних іграшок, сувенірів, пластику для 3D-друку та послуг 3D-принтера в Україні.